Zkrácený výrobní čas, optimální svary
Procesy aditivní výroby se stále častěji používají pro výrobu složitých komponentů s vysokým stupněm automatizace. Díky přesnému vedení laserového svazku umožňují vrstvenou, flexibilní konstrukci, např. binomických struktur. Hybridní procesy kombinují konvenčně vyráběné struktury s jemnými strukturami vytvořenými aditivní výrobou pomocí laserového svařování. Tento typ výroby se používá například na ifw Jena. Pro výrobu homogenních svarů byly použity produkty BeamTuning pro optimalizaci tvarování paprsku v úzké spolupráci se společností asphericon.
Detaily projektu
Procesy aditivní výroby jsou stále oblíbenější výrobní metodou pro složité komponenty s vysokým stupněm automatizace. Díky přesnému vedení laserového svazku umožňují inovativní aditivní procesy, jako je tavení na bázi práškového lože, vytvářet flexibilní a přesné struktury po vrstvách, například pro chladicí kanály nebo binomické struktury. Limitujícím parametrem může být pouze časový faktor, zejména proto, že s delšími výrobními časy rostou náklady. Neustále hledáme nové optimalizační metody, jak výrazně snížit čas a náklady. Novým přístupem je hybridní výroba, kterou testoval institut Günter Köhler pro technologii spojování a testování materiálů (Günter-Köhler-Institut für Fügetechnik und Werkstoffprüfung (ifw)) v Jeně. V tomto procesu jsou méně složité a konvenčně vyráběné struktury kombinovány s komplikovanými strukturami vyrobenými aditivní výrobou pomocí laserového svařování. Aby však bylo možné vyrobit homogenní sváry vysoké kvality, musely být nejprve optimalizovány parametry procesu, jako je tvarování paprsku v oblasti ohniska.
Realizace projektu
V úzké spolupráci se společností asphericon ifw integrovala různá řešení BeamTuning (a|BeamExpander, a|AiryShape) do stávající systémové technologie. To vedlo ke zlepšení stability procesu a snížení tvorby rozstřiku.
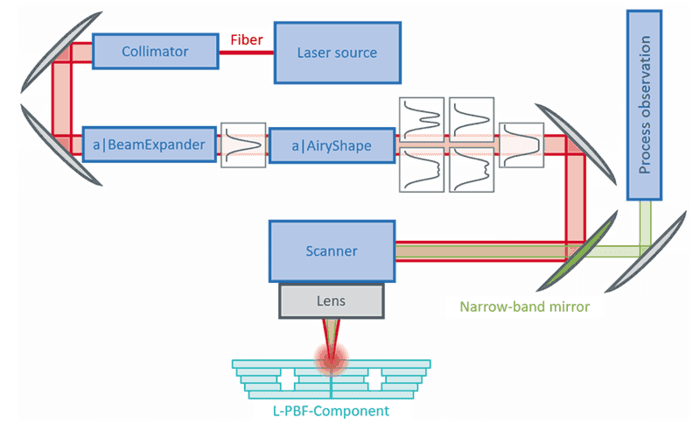
V nastavení umožňuje a|BeamExpander nejprve expanzi laserových svazků, zatímco modulátory svazku a|AiryShape v kombinaci se zaostřovací čočkou převádí kolimované Gaussovské paprsky do různých zaostřených profilů (např. top-hat, donut). V důsledku zlepšeného odplyňovacího chování lze vytvořit bezpórový, plynotěsný svár. Bezpečné natavení boku sváru zabraňuje okrajovým a kořenovým zářezům a poskytuje tak vysoce kvalitní výsledek sváru.
Výsledky procesu
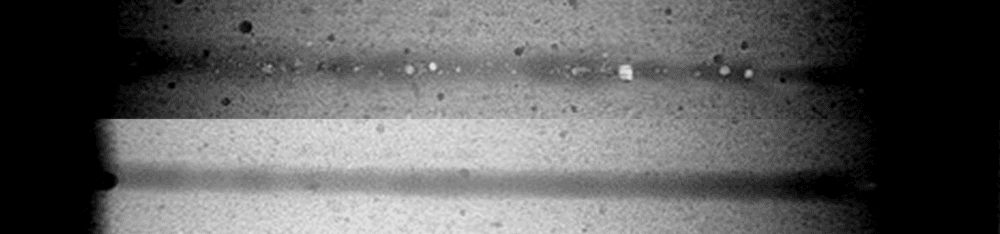
Rentgenová kontrola svaru:
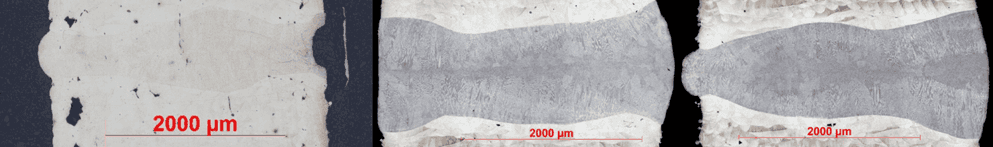
Průřez sváru součásti svařované LPBF:
Stručný pohled na optiku pro ifw
- Integrace a|BeamExpander a a|AiryShape (tvorba různých profilů, např. top-hat, donut) do stávající systémové technologie
- Zlepšení stability procesu a odplynění pro výrobu vysoce kvalitních, bezpórových, plynotěsných svarů (bez okrajových/kořenových zářezů)
- Snížení rozstřiku a doby výroby
Zjistěte více o principu našeho modulátoru svazků a|AiryShape na: asphericon.com/cs/solutions/products/beamtuning/beam-shaping/